「設備の温度を記録したいけど、高額な計測器は買いづらい」
「データはたまっているのに、整理する時間がない」
「測ってはいるのに、不具合の原因にたどり着けない」
今回は、そんな疑問に対する答えがあるかもしれません。
今回は、干し柿の乾燥炉を題材に、
・安価な部品と生成AIで、温度データロガーを自作した話
・たまったバラバラのデータを、AIが1分でグラフ化した話
・それでも「不具合の原因」は分からなかった話
をご紹介します。
現場の課題:乾燥炉の温度が「見えていない」
干し柿づくりでは、練炭を使った乾燥炉を使っています。
温度は、練炭の空気口の大きさで調整します。
一般的な管理の仕方は、炉のドアに付いた温度計を定期的に見に行く、
というやり方です。
干し柿は、農家の個人で生産されているので、
企業のような管理体制や計測道具などはそろっていません。
さらに、中心になっているのは定年後の年寄り。
昔ながらのやり方を変えていくには、少し壁があります。
現在のやり方では、
・炉内の場所による温度ムラが分からない
・夜間に温度がどう動いたか分からない
・調整した結果が、いつ効いたのか分からない
という問題があります。
乾燥炉のある場所まで出向くのも面倒、
ということで、そこだけ改善するために
市販のワイヤレス温度計を購入しましたが、
炉内の雰囲気で子機が劣化したのか、
やがて測れなくなりました。
炉内の温度ばらつきも気になるため、
複数箇所測定したい,時間毎の測定値も見たい。
しかし、
多点で記録できるデータロガーは、数万円以上します。
「そこまでの投資は……」
と、長いあいだ踏み切れないでいました。
ステップ1:AIに「こんな測定がしたい」と相談
そこで、生成AIに相談してみました。
伝えたのは、ざっとこんな内容です。
「炉の中の9か所に熱電対を置いて、Wi-Fiでパソコンにデータを送るシステムをラズパイなどで作りたい」
するとAI(ChatGPT)からは、
・ラズベリーパイより、ESP32というマイコンが向いている
・データ保存用にmicroSDを付けるとよい
・回路は熱を避けて、乾燥炉の外に置くとよい
・プログラムは作成できる
といった、具体的な構成の提案が返ってきました。
専門の技術者に相談したような感覚です。
「何を買えばいいか分からない」という
最初の壁が、ここでなくなったのです。
ステップ2:部品をそろえ、プラモデル感覚で組み立て
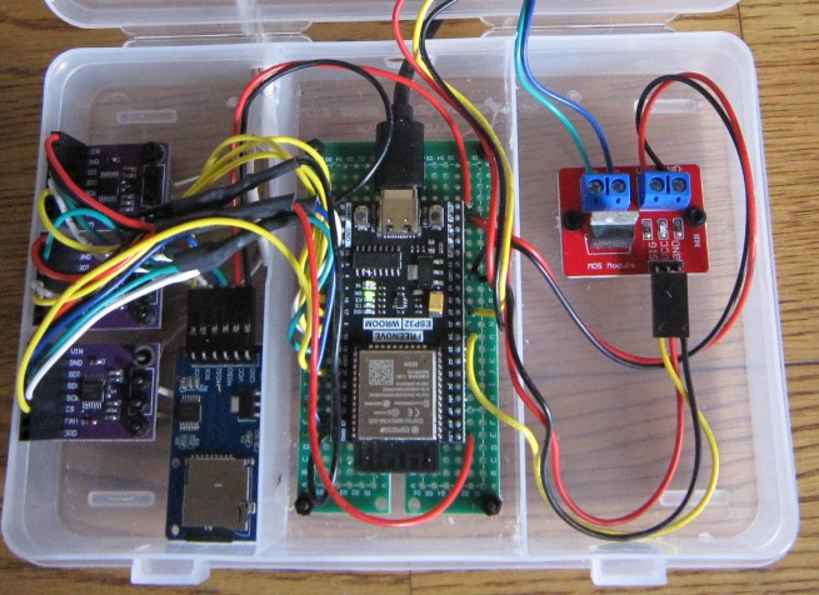
実際にそろえた部品は、こちらです。
| 部品 | 役割 | 価格 |
|---|---|---|
| ESP32(マイコン) | 温度の読み取り・記録・Wi-Fi通信 | 1,390円 |
| MAX31856(熱電対アンプ)×3個 | 熱電対の信号を温度に変換 | 1,705円×3 |
| 熱電対×3本 | 炉の前・中央・奥の温度を測る | 1,998円×3 |
| microSDモジュール | SDカードへの保存 | 160円 |
| ACアダプタ | 電源 | 680円 |
| 合計 | 13,339円 |
リード線、SDカード、ユニバーサル基板を含めても、総額は15,000円以内。
注)熱電対が意外と高かったので、測定点は当初の9点から3点に絞りました。
筐体は、100円ショップの容器です。
配線やはんだ付けは、
今となってはプラモデルを作るような感覚に近く、
ちょっと楽しい作業でした。
製作を「遊び」と受け止めれば、工賃0で安価です。
ただ、企業で行う場合だと
時間単価が絡んでくるので
その分を加算しなければなりません。
部品代よりも加工賃のほうが高いかもしれません(笑)
どの端子とどの端子をつなぐかも、
わからないところをAIに質問。
図示で依頼すれば図で教えてくれます。
ステップ3:プログラムもAIが作成
私には、プログラミングの知識は多少あります。
VB,C言語などですが、
こういう回路向けのプログラムについては
知識がありませんでした。
どんな言語を使うべきかもわからない。
AIに
「配線完了しました。プログラム作成をお願いします。」
と言うだけで作ってくれました。
しかも、
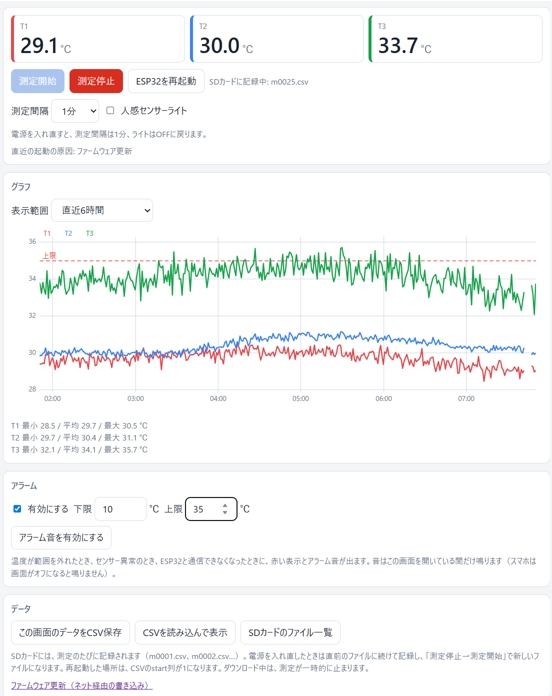
できあがったプログラムには、こんな機能が入っていました。
・スマホでもパソコンでも、温度の推移をグラフで確認できる
・測定間隔を選べる
・グラフの表示範囲を切り替えられる
・SDカードに保存したデータを、個別に表示できる
・設定温度を超えるとアラート(ON/OFF、ミュートも可能)
・データをCSVでダウンロードできる
どれも、私からは指示していない機能です。
現場で使うなら必要になるであろう機能を、
AIが先回りして組み込んでくれたのです。
しかし、そのプログラムをどうやって回路に書き込むか全くわからない。
やはりAIに聞いて、
プログラムを書き込むための無料ソフトの入手方法や、
書き込むための手順(順にどのボタンを押すかまで)、
回路への接続方法まで詳しく案内してくれました。
ステップ4:使いながら、AIと一緒に改良
実際に使い始めると、「ここをこうしたい」が出てきます。
・プログラムを変更するときに毎回USB接続するのが面倒なので、ネット経由で書き換えたい
・グラフの目盛りや縦軸の線を見やすくしたい
・動きがおかしいところがでてきたので、直したい
こうした要望も、言葉で伝えるだけでAIが対応してくれました。
既製品は、追加・改良が面倒なところがあると思いますが、
好きな機能を追加することも、
トラブルの再発防止も、
使いながら育てていけるのです。
手作りだからこそ得られた3つの価値
実際に作って運用してみて、「買う」のとは違う価値があると感じています。
① 導入コストが大幅に下がる
数万円以上する多点データロガーと同じことが、部品代約1.5万円でできました。
この金額なら、「まず1台試してみる」という判断がしやすくなります。
既製品は必要以上の機能が付いているので高い。
設備に応じた必要な機能だけを製作できるので安価にできる。
② 自分の現場に合わせた仕様にできる
市販品は、機能も画面も「決まった形」です。
手作りなら、測定点数、測定間隔、アラートの条件、グラフの見せ方まで、
現場に合わせて決められます。
使いながら変えていけるのも、大きな強みです。
③ 応用がきく
センサーを変えれば、重さや湿度など、他の測定にも同じ考え方で広げられます。
新しい思いつき、追加したい計測や機能を自由に取り入れることができます。
導入して変わったこと
センサーは、炉の前面・中央・奥の3か所に設置しました。
練炭を調整したあと、温度がどう動くかがグラフで一目で分かります。
夜間の温度の推移も、翌朝に確認できます。
設定温度を超えたときは、アラートで知らせてくれます。
乾燥炉の場所まで行かなくてもネット経由で温度推移がわかります。
温度の推移をグラフでみることができたことは想像以上に効果があって、
練炭の調整をしたあと、温度がどう変わったか、
グラフ波形を見ると、
まだまだ上げ続けそうか、サチってきているか
ひと目でわかります。
これがとてもわかりやすい!
今では手放せない道具になりました。
「買うしかない」と思っていた測定器が、
専門知識がなくても自分で作れる時代になったのです。
バラバラのCSVをAIが自動でグラフにしてくれた
あるとき、乾燥中の干し柿に異常が出ました。
疑わしいのは「温度の上がりすぎ」です。
これまでは、現場の感覚・思いつきだけで
あれこれ思案していたのですが、
今は自作の温度測定ロガーがある。
温度履歴だけは、全てCSVデータで見ることができるようになったんです。
そこで、乾燥ロット(LOT)ごとに
温度の推移を比べようとしました。
ところが、録りためたデータはバラバラ。
・ロットごとに、測定の開始・終了がそろっていない
・測定間隔が、1分、10秒、1秒と混在している
これまでは手作業で整理して、
切り出し、間隔の統一、時刻合わせ、グラフの体裁調整で、
1~2時間はかかる作業です。
これもAIに任せてみました。
「LOTごとの温度推移をグラフにして」
とCSVを渡して頼んだところ……
約数分で完成。
AIが作成している間、別のことをしていたので、
私個人の時間は0分,
指示を入力した時間だけです。
データの解析が本当に合っているか、
検証・確認は必要とは思います。
それでも「不具合の原因」は分からなかった
さっそく、
異常の発生したLOTと、異常が発生しなかったLOTの
グラフを並べて比較しました。
温度が高いことが原因だと思う、経験的にも理論的にも。
だから、温度をどう管理すべきか?
最大温度を管理すべきか、
○○℃以上の時間を何時間以内にすべきか、
など、
データロガーを入れたことで、できるようになった管理方法を
これを調べることで定義したい、と考えたんです。
でも、「異常と温度の関係」は、
分かりませんでした。
ここまで明確な温度推移が見えているのに、
なぜ原因を明確にできないのか?
考えられることはただひとつ。
「異常があった」「異常がなかった」
という○×しか評価していないから。
・異常がどれくらい大きかったのか
・異常がなかったロットは、本当に「良い状態」だったのか
・正常なLOTも後工程で異常は発生しているので、内在していた可能性が高い
さすがに、この解については、AIでもわかりません。
AIは、与えられた情報の範囲でしか答えられないので。
つまり、どんな情報を取るべきか、
人間がしかっり考えておかないとダメだということですね。
どんなに優秀なAIがあっても、
取っていないデータからは原因を見つけられないのです。
品質工学の視点:計測特性の大切さ
今回の原因を明確にできなかった問題は、
異常があるかないか、という情報しか無かったから。
あるいは、企業の現場でいえば、
「不良率」のデータしか無い、
ということに近いかもしれません。
何を計測すれば良かったのか?
温度が上がることによって生じる化学反応
柿の内部でそれが進行していたはず。
その反応量を測定すれば、
きっと温度に対する比例的な関係が
得られたのだろうと思います。
でも、その計測は、
難しいですね。。
一個人の農家で、そんな計測はできません。
いや工業試験場でもちょっと難しいかも(笑)
その化学反応に比例するような「何か」を
計測できれば良いのですが。
ちょっと難しい迷宮に迷い込みそうなので
話しを戻すと、
何を測定して評価したか、ということが大切で
今回のような○×だけではうまく評価できない
ということだけ覚えておけば良いでしょう。
それを最初の段階で計画して
それに応じた計測や評価を行うことが
大切だということです。
企業におけるデータ活用も、同じ順番が大切です。
- 何を判断したいのかを決める(例:温度が品質に与える影響)
- 結果を「量」で表す指標を決める(良否ではなく、寸法・重量・含水率など)
- 測定の条件をそろえる(開始タイミング、測定間隔、測定場所)
- そのうえで、測る・ためる・AIで分析する
安価な測定器も、優秀なAIも、
この1・2・3があって初めて力を発揮するのです。
まとめ
数万円するデータロガーは、部品代約1.5万円とAIで自作できるようになりました。
1~2時間かかっていたデータ整理も、数分で終わるようになりました。
「測る」と「データをまとめる」のハードルは、一気に下がったのです。
だからこそ、これから差がつくのは、
「何のために、何を、どう測るか」を先に決められるかどうか。
そこは、AIには代われない、人間の仕事なのです。
測定器を作る前に、
データを集め始める前に、
「何の目的で、何を計測するか?そのために必要な工程のデータは何か?」
をしっかり決める。
AIによって働き方が変わりつつあります。
それは、人間に求められるものが、
より頭脳をつかう仕事のウエイトが上がる
と言われています。
今回の取り組みは
それを実体験として、実感することができましたし、
計測の大切さも改めて思い知らされました。
干し柿づくりの話しではありましたが、
企業でも応用できる考え方や取り組みもあったと思います。
何かの参考にされば幸いです。